紧固件加工工艺流程详解
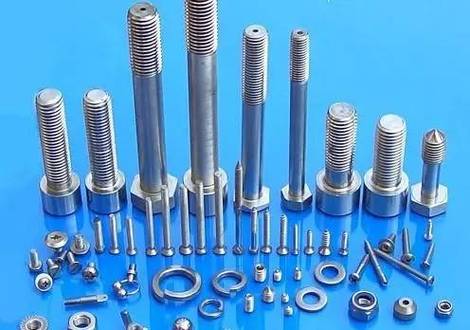
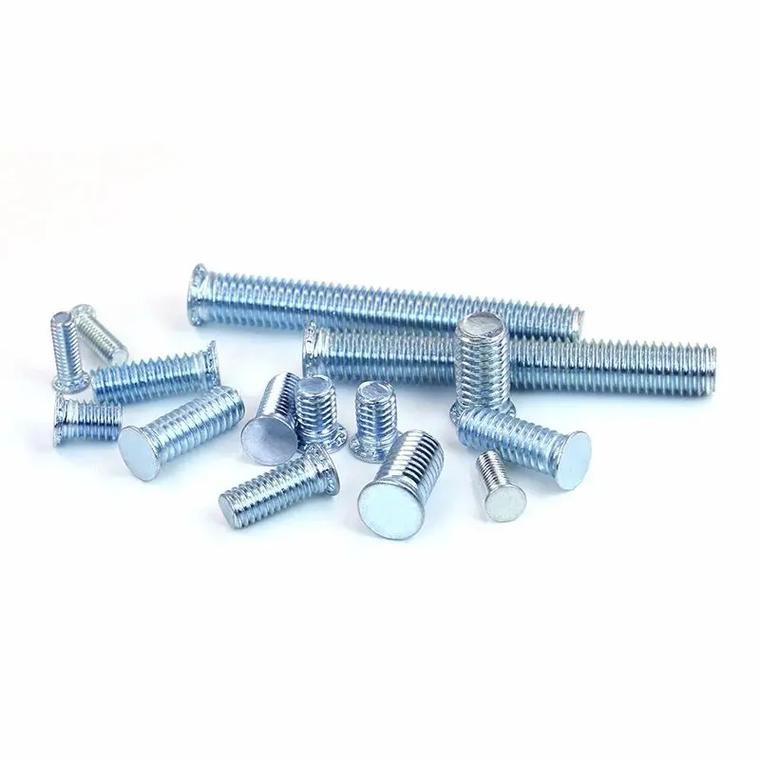
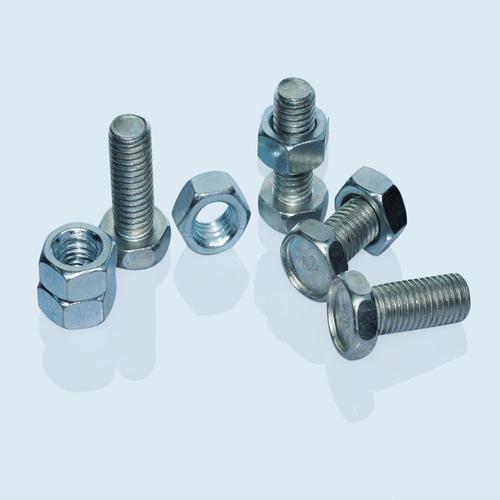
紧固件作为机械制造中的基础零部件,广泛用于汽车、航空航天、建筑、电子等领域。其加工工艺流程直接影响到产品的强度、精度和使用寿命。本文系统介绍紧固件加工的主要工艺流程,涵盖从原材料到成品的各个环节。
一、原材料准备
紧固件通常采用冷镦钢、不锈钢、合金钢、黄铜等材料。首先根据产品要求选择合适的线材或棒材,并进行进厂检验,包括化学成分分析、力学性能测试和表面质量检查。合格的原材料需进行表面处理,如酸洗、磷化或涂层,以去除氧化皮并增加润滑性,便于后续冷镦成形。
二、冷镦成形(或热镦成形)
冷镦是紧固件加工的核心环节。将线材通过冷镦机自动送料,利用模具在室温下对金属施加高压,使其在模具型腔内塑性变形,形成头部、杆部等基本形状。冷镦效率高、材料利用率高,适合大批量生产。对于直径较大或高强度材料,可采用热镦成形,即加热后镦锻,以降低变形抗力。
三、螺纹加工
螺纹是紧固件的关键特征。常见加工方法包括:
- 搓丝:使用搓丝板在室温下挤压出螺纹,效率高、精度好,适用于中小规格螺栓、螺钉。
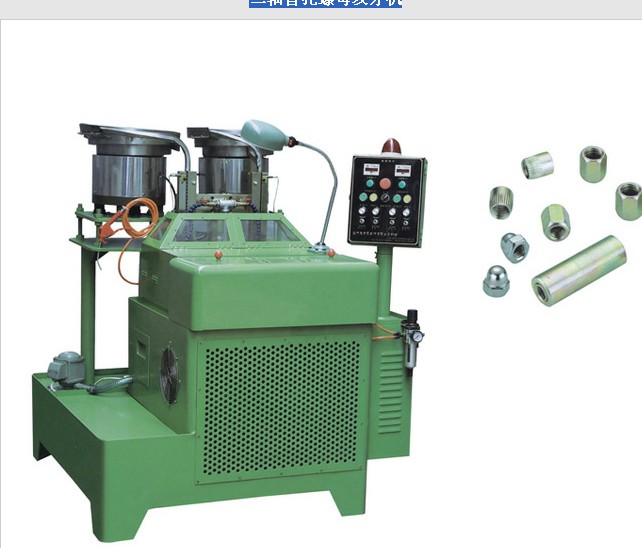
- 攻丝:利用丝锥在预钻孔内切削内螺纹,用于螺母、螺纹孔。
- 车丝:在车床上用车刀加工螺纹,适用于大规格或特殊螺纹。
- 滚丝:通过滚丝轮挤压成形,螺纹强度高,表面光洁。
四、热处理
为满足强度、硬度、韧性等要求,部分紧固件需进行热处理。常见工艺有:
- 淬火+回火:提高综合力学性能,如高强度螺栓。
- 渗碳淬火:用于低碳钢,表面硬、心部韧。
- 调质处理:获得良好的强韧性配合。
- 去应力退火:消除冷镦和切削产生的内应力。
热处理需严格控制温度、时间和冷却速度,防止脱碳、变形或开裂。
五、表面处理
表面处理旨在防腐、美观或改善摩擦性能。常用方法包括:
1. 电镀:如镀锌、镀镍、镀铬,提高耐腐蚀性。
2. 热浸镀锌:用于户外或重防腐场合。
3. 氧化发黑:成本低,适用于普通环境。
4. 磷化:提高耐蚀性和润滑性。
5. 达克罗涂层:无氢脆,耐高温,高耐蚀。
注意:电镀后需进行去氢处理,防止氢脆断裂。
六、质量检测
质量检测贯穿整个流程,包括:
- 尺寸检测:使用卡尺、千分尺、螺纹规等检查外径、螺距、长度等。
- 力学性能测试:拉伸试验、硬度试验、扭矩试验等。
- 表面缺陷检查:目视、磁粉探伤、渗透探伤等。
- 金相分析:检查材料组织、脱碳层、渗层深度。
- 盐雾试验:评估耐腐蚀性能。
七、包装与入库
合格的紧固件经清洗、干燥后,按规格、批次包装,常用纸箱、塑料桶或托盘。包装需防潮、防锈,并标注产品信息、批号、数量。最后入库,记录生产日期、检验报告,确保可追溯性。
紧固件加工工艺流程复杂且精细,每个环节都需严格控制。从原材料到成品,冷镦、螺纹加工、热处理、表面处理和质量检测相互关联,共同决定产品的最终质量。随着智能制造的发展,自动化、在线检测和数字化管理正不断提升紧固件加工的效率和一致性,满足高端装备的需求。